


Laserrengöring av trä, sten och metall: pulsad eller kontinuerlig?
En träram där ådringen framträder igen, tegel som friläggs under en mörk beläggning och metall som rengörs från korrosion eller ytbeläggning — laserrengöraren har betydligt fler användningar än rostborttagning. Vi visar dem i originalmaterial från CNCworld och förklarar när du bör jämföra kontinuerlig respektive pulsad laser. Sten behandlas separat: marmor, granit och sandsten samt hur provet bedöms.
Det viktigaste i guiden
- Pulsad laser: se trä, tegel och metall.
- Kontinuerlig laser: se beläggningsborttagning och arbete på en komplex detalj.
- Sten: val för marmor, granit och sandsten samt separat provbedömning.
Se först resultatet: tre ytor, tre olika uppgifter
Granska gränsen mellan ytskiktet och den frilagda ytan. Filmen visar ett visst prov utan något parameterrecept.
Bedöm ådring, färg och fibrernas skick efter rengöringen, även när rester har torkats bort.
Bedöm tegel och fog separat i ett murverk. En demonstration på tegel bekräftar inte resultatet på marmor, granit eller sandsten.
På stålplattan försvinner en brun beläggning. På träramen framträder ådringen. På tegelväggen syns en orange yta och ljusa fogar under det mörka skiktet. Det är tre användningar av laserrengöring och samtidigt tre olika kriterier för ett bra arbete.
Metall kan behöva förberedas för en ny beläggning eller få korrosion avlägsnad från en del. I trä är det viktigt att bevara färg, struktur och detaljer. För tegel och sten måste både smutsen och den mineraliska ytan bedömas. Att köpa en rengörare enbart efter antalet watt leder därför till missvisande jämförelser.
I filmerna nedan visar vi verkliga arbetsförlopp från CNCworld. Demonstrationen med pulsad laser kommer från en film som anges vara 200 W. Klippen med kontinuerlig laser omfattar en film med 1500 W och en kompakt rengörare samt en separat demonstration med 1000 W där ett svart skikt avlägsnas. Varje scen har egen bildtext: du ser en viss process, medan valet av aktuell modell kan grundas på dess specifikation och ett prov på din detalj.
Kontinuerlig och pulsad laser: skillnaden ligger i energitillförseln
Kontinuerlig laser, alltså CW, levererar energi kontinuerligt under aktiv emission. Huvudet fördelar strålen över ytan och operatören för det i flera band. Sådana system jämförs bland annat för intensiv rengöring av metallkonstruktioner, större detaljer och verkstadsdelar. Hög medeleffekt kan underlätta intensiv skiktborttagning men gör kontrollen av underlagets uppvärmning viktigare.
Pulsad laser levererar energi i korta pulser. I MOPA-källor kan pulslängd och frekvens regleras, vilket ger ytterligare möjligheter att anpassa processen. Hög momentan pulseffekt och medeleffekt är olika storheter. Därför kan pulsade 200 W och kontinuerliga 1500 W inte rangordnas enkelt som svagare och starkare utan att material och mål anges.
På ett känsligt underlag behöver skiktet avlägsnas effektivt med acceptabel påverkan på materialet. Då kan pulskontroll vara viktigare än högsta antal watt. På en stor, massiv ståldel kan tyngdpunkten i stället ligga på arbetstakt och planeringen av flera passeringar. Även en pulsad laser kan överhetta eller förändra ytan, om inställningar och huvudets föring inte passar uppgiften.
En inställning av frekvens eller emissionstid på en CW-maskins panel räcker inte för att likställa den med en MOPA-källa med nanosekundpulser. När du jämför erbjudanden ska du kontrollera laserkällans typ, pulsparametrar, optik och reglerområde. Även skanningsområde och strålföring påverkar resultatet.
Samma antal watt betyder inte samma process
Medeleffekt beskriver inte på egen hand pulsenergi, frekvens, pulslängd eller skanningssätt. Därför väljs laserkällan efter underlaget och skiktet som ska avlägsnas.
Granska strukturen, inte bara färgförändringen
Trä: friläggning av ådring, ramar och detaljer
I den första filmen rör sig strålen över en vågrät del av en träram. Till vänster syns ett ljusare frilagt område och till höger ett mörkare skikt. Den andra filmen visar ett prov på en plan träpanel: ett ljust rektangulärt område bildas under passeringen. Klippen visar tydligt varför pulsad laser övervägs i restaureringsverkstäder och för rengöring av trädetaljer.
Träramens yta
Flera passeringar frilägger ljusare band och ådring på träramens vågräta del.
Relaterad produkt → · Öppna filmenRengöring av en plan träyta
Det ljusare området växer på det plana provet. Granska övergångsgränsen och det frilagda träets struktur.
Relaterad produkt → · Öppna filmen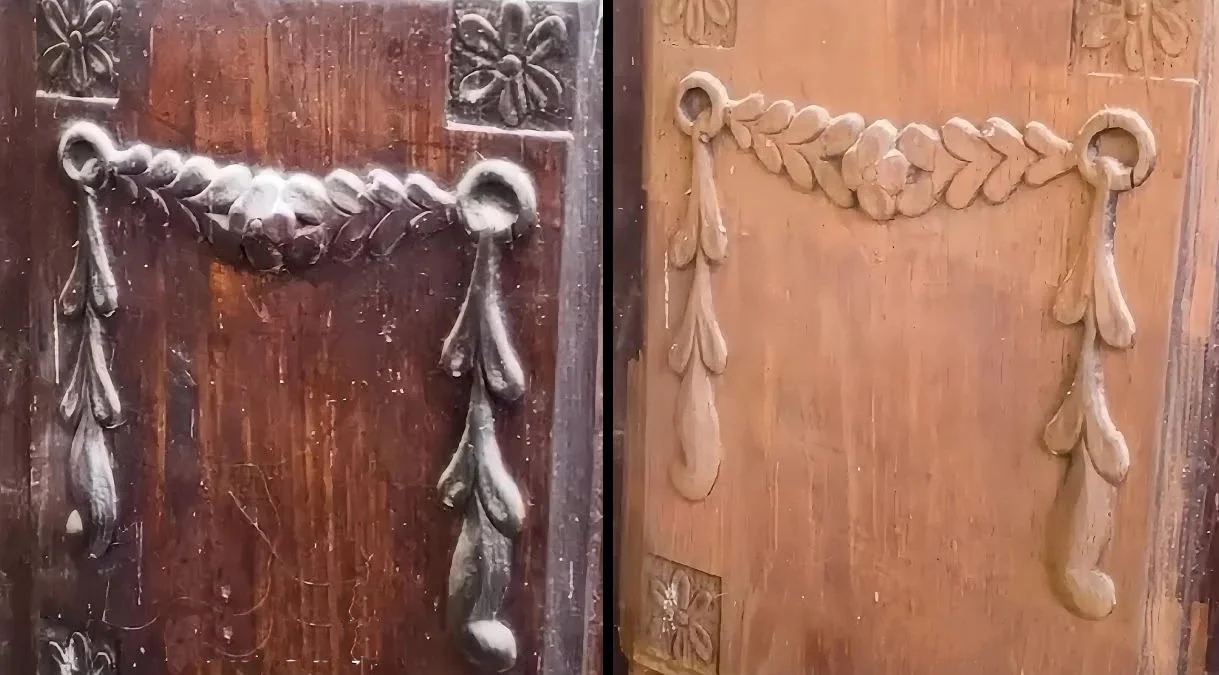
Vad ger processen? Det handhållna huvudet gör det möjligt att rikta arbetet mot ett valt område utan slipande kontakt med ytan. På en ram, list eller profilerad detalj kan du bedöma små områden och kontrollera kommande passeringar. Lasern förvandlar dock inte automatiskt en gammal beläggning till en färdig yta för ny behandling. Efter provet måste färg, struktur, frilagda fibrer och nästa arbetsmoments krav bedömas.
I demonstrationen med ramen syns trästrukturen tydligt. Granska den på nära håll i stället för att bara bedöma att ytan blivit ljusare. Ådringens varierande hårdhet, tidigare skador och beläggningens skick kan påverka jämnheten. För en känslig skulptur, en fanerad del eller ett föremål med okänd konstruktion måste provet ta hänsyn till hela uppbyggnaden.
Våra pulsade modellers användningsområde omfattar lämpligt förberett, torrt och kådfritt trä samt lätt smuts och lätta, tunna beläggningar. Vi förutsätter inte samma resultat för alla flerskiktsfärger, lacker eller betser. Förbered ett prov med den verkliga beläggningen innan du väljer maskin — träslag, fukthalt, tidigare ytbehandling och antal skikt bör motsvara de planerade uppdragen.
Originaljämförelsen av dörrar i produktgalleriet visar ett exempel på resultat på en dekorerad detalj. Se den som inspiration till användning och de två filmerna som möjlighet att följa arbetsförloppet på vissa prover. Tiden för att fräscha upp en hel dörr omfattar även förberedelse, åtkomst, kontroll och fortsatt ytbehandling.
Tegel: tydlig gräns mellan mörkt skikt och frilagt murverk
Filmen med tegelväggen innehåller två vyer av samma typ av arbete. Du ser skanningsbandet över det mörka skiktet på teglet och hur den orange ytan gradvis friläggs. Fogarnas utseende ändras samtidigt. Det är en viktig detalj: på murverk arbetar du samtidigt med material som har olika struktur och bevarandetillstånd.
Rengöring av en tegelvägg
Skanningsbandet frilägger teglets orange yta och ljusa fogar. Granska båda materialen i murverket.
Relaterad produkt → · Öppna filmenBedöm vid sådana arbeten inte bara färgen efter passeringen utan även tegelkanter, fogarnas sammanhållning, porositet och hela områdets jämnhet. Ojämnt murverk kräver att rätt ytavstånd hålls. En djup fog eller utbuktning ligger inte i samma plan som tegelytan. Ett prov på ett enda slätt område beskriver därför inte arbetet på hela fasaden.
För ett uppdrag på natursten, förbered ett prov av den aktuella stensorten och ytfinishen. Marmor, granit och sandsten behandlas i nästa avsnitt.
Sten: marmor, granit och sandsten kräver separata prov
Bedöm färg, glans, struktur och eventuella ytförändringar.
Ta hänsyn till mineralsammansättning och beståndsdelarnas olika beteenden.
Kontrollera porositet, bindemedel och ytskiktets tålighet.
Laserrengöring av sten används för vissa beläggningar och föroreningar, bland annat vid restaurering av detaljer och fasader. I användningsområdena för pulsade CL-200, CL-300 och CL-500 anger vi marmor, granit och sandsten. Sten innebär andra typer av underlag än trä och stål, så de ska inte behandlas som en gemensam steninställning.
Marmor bedöms bland annat utifrån nyans, glans och bevarande av fina detaljer. Granit är en blandning av mineraler som kan reagera olika på strålning. För sandsten är porositet, bindemedel och vittringstillstånd viktiga. Även skiktet som ska tas bort spelar roll: mörka beläggningar, sprayfärg, organisk smuts och en fläck som trängt djupt in i strukturen är inte samma uppgift.
Studier av laserrengöring av byggnadssten visar att underlagets reaktion beror på sammansättning och energidos och kan omfatta färgförändring. Avsaknad av repor eller avslag räcker därför inte för att bedöma en lyckad rengöring. Jämför även färg och ytfinish efter avsvalning i jämn belysning på färgad eller polerad sten. För kulturhistoriska föremål bör ansvarig konservator ange godkännandekriterierna.
Ange även vad som ska bevaras när du förbereder provet. Naturlig patina, historisk polykromi och bearbetningsspår kan vara en del av föremålets värde. Målet är inte alltid att få ytan så ljus som möjligt: ibland gäller det att avlägsna ett visst skikt och behålla resten av ytan.
Rost, beläggningar och komplexa delar
Metall: rost är bara ett av användningsområdena
På metall kan en laserrengörare arbeta med korrosion, oxider, vissa färger, beläggningar och föroreningar från användning eller tillverkning. Bestäm först vad du tar bort och vilket ytskick som krävs efteråt. En visuell detalj bedöms annorlunda än en yta som förbereds för målning, limning eller teknisk kontroll.
Rengöring av en plan yta
På en plan metalldel växer området som frilagts under den mörka beläggningen.
Relaterad produkt → · Öppna filmenRengöring av ett metallhölje
Huvudet rengör vid metallhöljets ribbor och hål. Formen visar hur viktig åtkomsten till ytan är.
Relaterad produkt → · Öppna filmenRengöring av plan metall
Skanningen frilägger ett ljusare område på metallplattan. Jämför övergångsgränsen med den intilliggande ytan.
Relaterad produkt → · Öppna filmenI den första filmen med kontinuerlig laser försvinner ett svart skikt från en plan metalldel och ett ljusare område friläggs. Den visar beläggningsborttagning och breddar därmed teknikens användning utöver rostborttagning. Vi identifierar inte skiktets kemiska sammansättning utifrån dess färg. Färgtyp och underlag måste fastställas före ett prov för ett verkligt uppdrag.
Det andra klippet visar ett metallhölje med ribbor och hål. Du ser hur huvudet frilägger nya delar av väggen. Detaljen förklarar en praktisk åtkomstbegränsning: strålen verkar där huvudet kan riktas korrekt. En djup kanal, en skymd yta eller en ribbas baksida kräver rätt åtkomst och position. Skillnaden mellan en plan skiva och ett komplext gjutstycke påverkar hela arbetscykeln.
Demonstrationen med pulsad laser på en metallplatta bekräftar att även pulsad laser används för metall. Valet följer alltså inte uppdelningen CW för metall och pulsad laser för trä. Båda teknikerna används på metall. Skillnader bedöms bland annat utifrån tillåten påverkan på underlaget, processkontroll, detaljens form och arbetstakt i den aktuella uppgiften.
Frätgropar kan finnas kvar efter rostborttagning — lasern ersätter inte material som saknas. En rengjord del återfår inte automatiskt en ny detaljs egenskaper. Om den ska återgå till teknisk användning måste dess skick bedömas. Inför en ny beläggning ska du kontrollera kraven på renhet och ytberedning samt planera tiden mellan rengöring och skyddsbehandling.
Anpassa tekniken efter underlaget och målet
Jämförelsen nedan strukturerar diskussionen om maskinval. Den konkreta maskinen väljs efter kontroll av ytan, skiktet som ska avlägsnas och önskat resultat.
| Uppgift | Vad bör jämföras först? | Vad du bör bedöma efter provet |
|---|---|---|
| Tjockare ståldetalj med korrosion eller beläggning | CW och pulsad laser; nödvändig arbetstakt, geometri och värmepåverkan | Skiktborttagning, underlagets skick och hela cykeltiden |
| Tunn plåt eller känslig metalldetalj | Pulsad laser som ett alternativ för större kontroll över energitillförseln | Deformation, missfärgning och ytans skick |
| Torrt trä, ram, list och tunn beläggning | Pulsad laser godkänd för denna användning | Färg, ådring, fibrer och fortsatt ytbehandling |
| Tegel och fogar med mörka beläggningar | Pulsad laser; ett prov som omfattar båda materialen | Tegelytans utseende, fogarnas sammanhållning och jämnhet |
| Marmor, granit eller sandsten | Pulsad laser och prov på den aktuella stenen med den aktuella smutsen | Nyans, glans, struktur och detaljens beteende |
| Detalj med komplex form | Teknik, optik och huvudets verkliga åtkomst | Åtkomst till hörn, hål, fördjupningar och flera sidor |
Förbered en uppsättning representativa prover om du bearbetar olika material. Ett lyckat stålprov ersätter inte ett träprov, och en tegeldemonstration ersätter inte bedömning av färgad sten.
Vad som skiljer modellerna i erbjudandet
Laserkällans typ är början på jämförelsen. De pulsade modellerna CL-200 och CL-300 är luftkylda, medan CL-500 har ett vattenkylsystem i höljet. Även skanningsområdet och den maximala pulsenergin i specifikationen skiljer sig. Egenskaperna spelar roll för arbetsplanering, mobilitet och processval.
| Modell i erbjudandet | Laserkälla / medeleffekt | Skanningsområde | Kylning | Max. pulsenergi |
|---|---|---|---|---|
| CL-200 | Pulsad MOPA, 200 W | 130 × 130 mm | Luftkylning | 2 mJ |
| CL-300 | Pulsad MOPA, 300 W | 100 × 100 mm | Luftkylning | 2 mJ |
| CL-500 | Pulsad MOPA, 500 W | 200 × 200 mm | Integrerad vattenkylning | 5 mJ |
Skanningsområdet är inte ett CNC-bords arbetsyta. Det handhållna huvudet flyttas över nya områden. Större bredd kan hjälpa till att täcka en större yta, men energifördelning och exponeringstid måste fortfarande passa uppgiften. Ett smalare band kan vara mer praktiskt vid en list eller en lokal beläggningsreparation.
För en kontinuerlig laserrengörare ska du även kontrollera skanningsbreddens område, huvud, kyltyp, strömförsörjning och kabeldragning. En särskild rengöringsmodell och en flerfunktionsmaskin för rengöring, svetsning och skärning har olika användningar och utrustning. Ett funktionsval i menyn ersätter inte förberedelse av rätt huvud och arbetsstation.
Hur ser jämförelsepunkten ut för CW?
Vårt produkterbjudande för ZX1500-LW-M2 anger en kontinuerlig laserkälla 1500 W, arbetsområde 300 × 300 mm och vattenkylning. Det är en annan konstruktion än pulsade CL-200/300/500. Jämförelsen gäller uppbyggnad och utrustning, inte en mätning av rengöringstiden på samma detalj.
Varför samma watt kan ge olika resultat
Hela parameterkombinationen påverkar ytan. För en pulsad källa är medeleffekt, pulsenergi, pulslängd och frekvens viktiga. I båda teknikerna tillkommer skanning, områdets storlek, fokus, antal passeringar och operatörens handrörelse. Att ändra en parameter kan förbättra skiktborttagningen eller påverka underlaget negativt.
- Effekt och energi: bestämmer energitillförseln, men beskriver inte på egen hand hur energin fördelas över detaljen.
- Pulslängd och frekvens: påverkar hur de efterföljande pulserna verkar i en MOPA-källa.
- Skanningsbredd och mönster: ändrar området som strålens arbete fördelas över.
- Avstånd från ytan: ska motsvara optiken som används; på ett ojämnt föremål måste avståndet kontrolleras.
- Föring och passeringar: ger ett stillastående huvud på en punkt en annan verkan än jämn föring i flera band.
Film är ett bra sätt att se processen men inget färdigt recept att kopiera. Du kanske inte känner till beläggningstyp, underlagets sort eller alla inställningar. Mest användbart är att jämföra flera kontrollerade prov på ditt material och dokumentera både parametrar och hur huvudet förs.
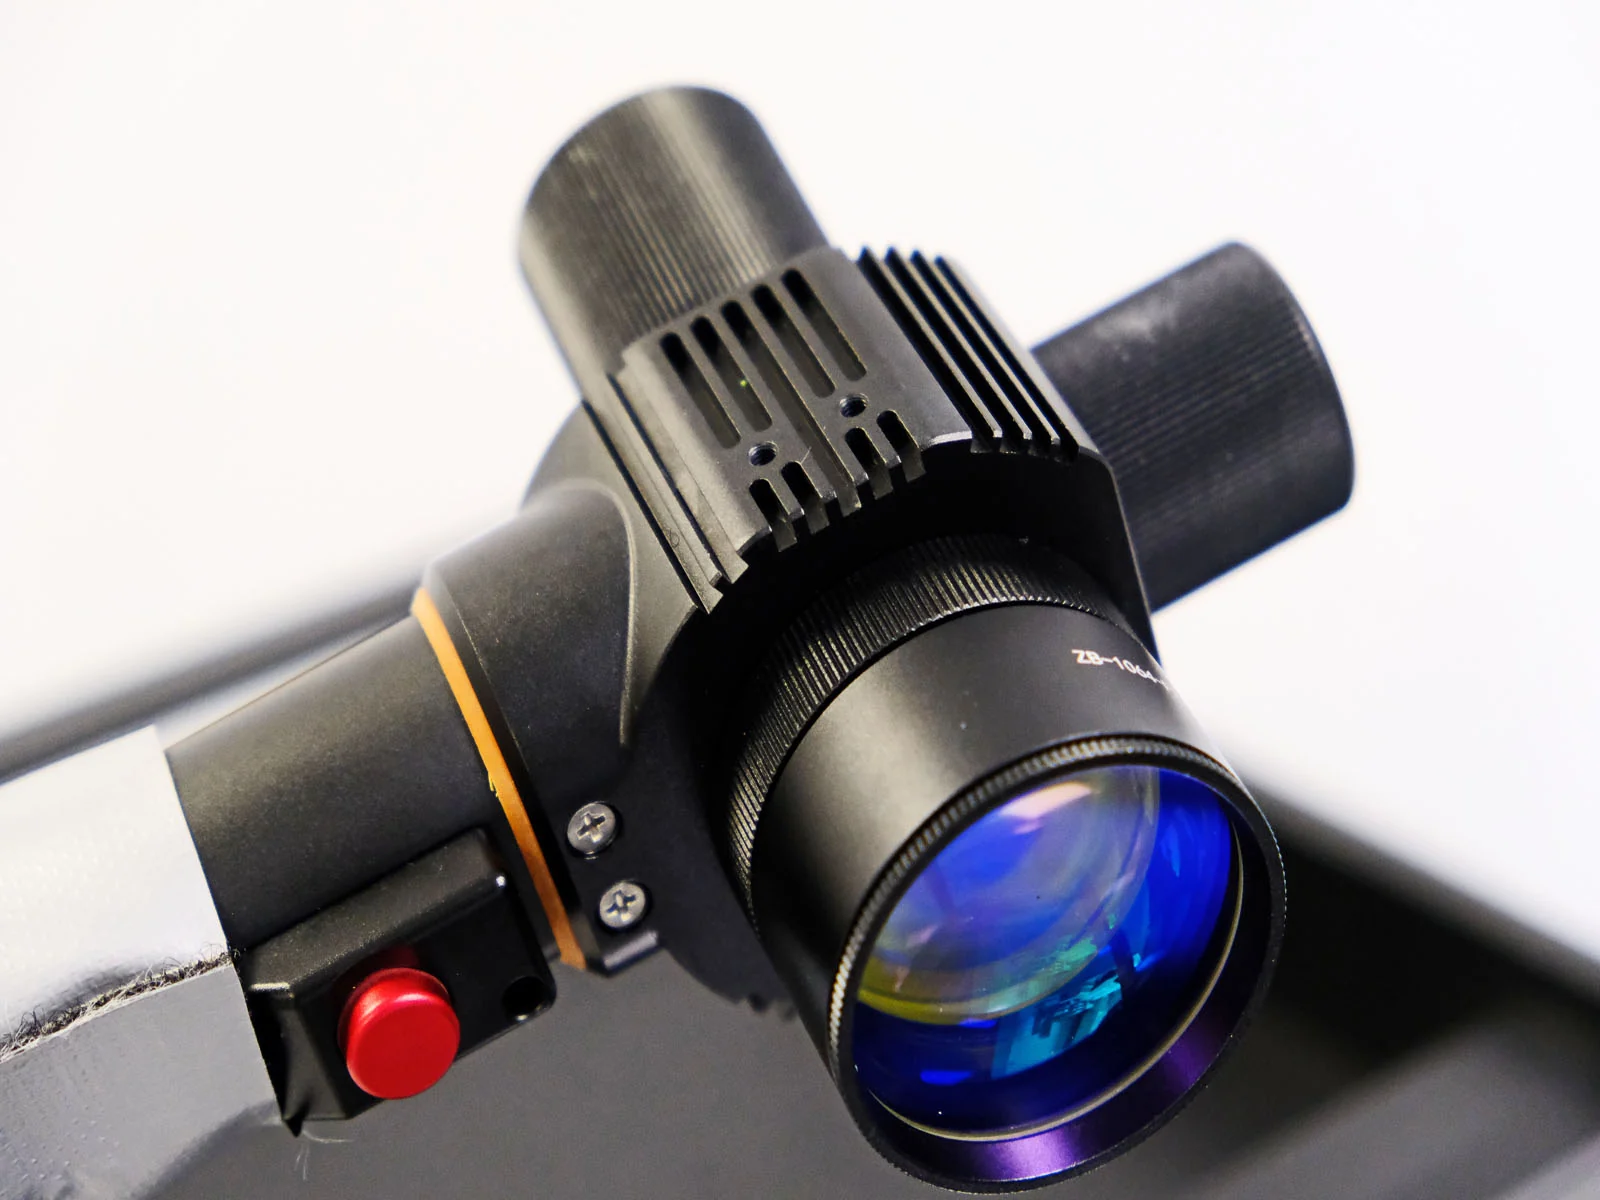
Prov före köp: bedöm hela detaljen och hela cykeln
En användbar maskindemonstration börjar med ett representativt föremål. Om dina arbeten omfattar olika beläggningar eller materialpartier behöver du förbereda mer än ett prov. För sten ska den verkliga ytfinishen ingå, för trä träslag och beläggningens skick och för metall legering, tjocklek och korrosion.
- Fastställ målet. Vad exakt ska försvinna och vad måste bevaras? Anteckna önskat utseende och fortsatt användning.
- Granska utgångsskicket. Fotografera i oförändrad belysning och markera områden med avvikande ytskick.
- Jämför små områden. Ändra parametrarna kontrollerat enligt maskinens förberedda procedur.
- Bedöm efter arbetet. Kontrollera jämnhet, färg, struktur, värmepåverkan och eventuella rester. Enbart ett ljusare spår är inget fullständigt kriterium.
- Mät hela cykeln. Ta med fastspänning eller åtkomst, passeringar, detaljrotation, kontroll och uppsamling av rester.
- Anteckna förhållandena. Modell, optik, inställningar, material, beläggning och huvudets föring hjälper till att upprepa en lyckad process.
Skicka foton, mått, beskrivning av materialet och skiktet som ska tas bort samt ungefärligt antal uppdrag till CNCworld. Om ytan ska återgå till en viss teknisk process eller konserveringsprocess ska du även ange godkännandekriterierna. Då kan lösningarna jämföras för det verkliga arbetet.
Att använda i verkstaden
Checklista inför val av laserrengörare
Arbetsstation: fri huvudrörelse, utsug och kontroll av omgivningen
En handhållen rengörare arbetar på en bestämd plats: vid ett bord, en ram, en stor konstruktion eller en lodrät yta. Planera maskinens placering, kabelns väg, operatörens rörelseutrymme och åtkomst till detaljens alla sidor. Kontrollera ström- och kylkrav för den exakta modellen. En luftkyld maskin behöver ventilation runt höljet; ett vattenkylt system kräver även vätskehantering och kylkontroll.
Det avlägsnade skiktet försvinner inte spårlöst. Bearbetningsprodukter bildas och måste samlas upp korrekt; deras egenskaper beror bland annat på färgens eller smutsens sammansättning. Anpassat utsug, avgränsat område, avskärmning och rätt laserskydd ingår i processförberedelsen. Det gäller även demonstrationer på trä och murverk. Fastställ maskinens procedurer och hur tillträdet till emissionsområdet begränsas före arbetet.
Bedöm hela arbetsstationen tillsammans med maskinen. Då blir skillnaden mellan en kompakt pulsad modell, en större vattenkyld rengörare och ett flerfunktionssystem praktisk: du vet hur maskinen ska flyttas till arbetsplatsen och hur en serie uppdrag ska hanteras.
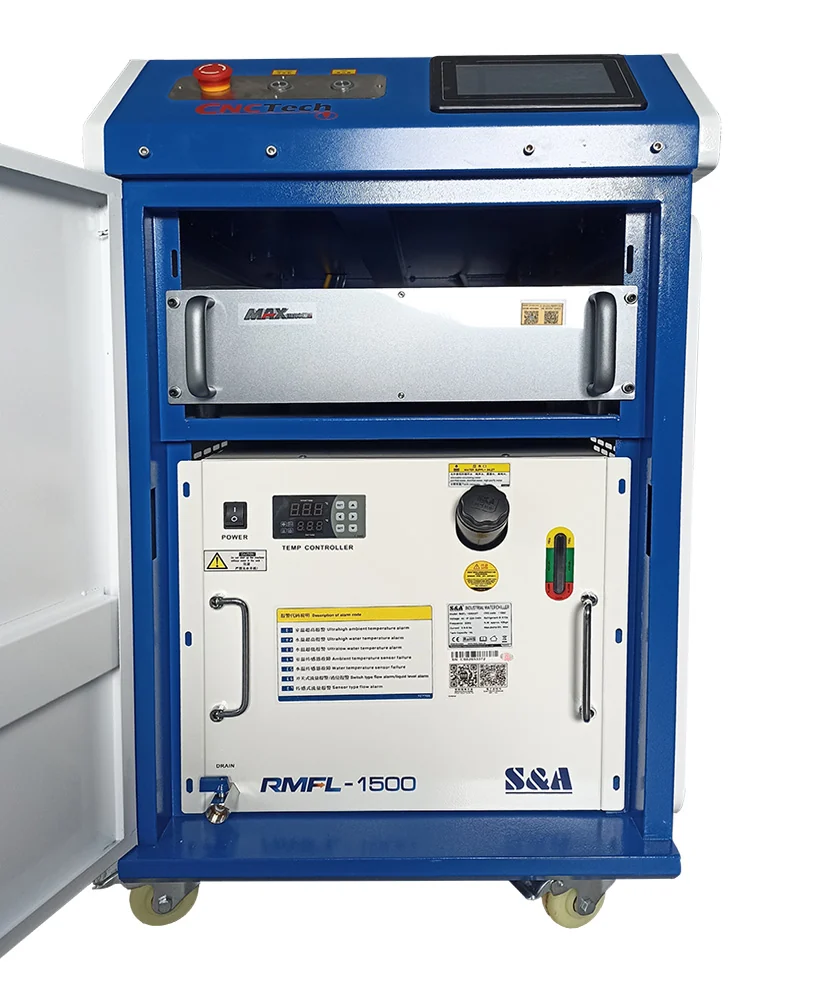
Klargör före valet
Frågor och svar
Rengör en pulsad laser trä eller bara metall?
De pulsade modellerna CL-200, CL-300 och CL-500 omfattar lämpligt förberett trä, lätt smuts och lätta, tunna beläggningar. Guiden visar autentiska filmer från CNCworld med en ram och en plan träpanel. Valet kräver kontroll av träslag, träets skick och det aktuella skiktet; vi lovar inte samma resultat för alla flerskiktsfärger.
Går det att rengöra marmor, granit och sandsten?
Dessa stenar ingår i användningsområdena för våra pulsade modeller. Varje sten kräver ett separat prov med den aktuella smutsen och bedömning av nyans, ytfinish och ytans skick. Tegelfilmen visar tegel; den är ingen inspelning av rengöring av marmor eller granit.
Är en kontinuerlig laser på 1500 W bättre än en pulsad på 200 W?
Effekten ensam avgör inte. Det är olika sätt att tillföra energi. För en massiv ståldel jämförs bland annat arbetstakt och värmebelastning, medan pulskontroll kan vara viktig för trä eller en känslig detalj. Valet grundas på ett bestämt material, en beläggning och ett godkännandekriterium.
Tar en pulsad laser också bort rost och färg från metall?
Ja, inom sitt arbetsområde används den även för metaller och utvalda skikt på metall. Vår egen film med 200 W visar rengöring av en metallplatta. Teknikernas användningsområden överlappar, så jämför kvalitet och hela cykeln för det aktuella arbetet.
Återställer rostborttagning en del till nyskick?
Nej. Rengöringen avlägsnar ett ytskikt, medan materialförlust och försvagning efter korrosion kan finnas kvar. En teknisk del behöver efter rengöring få sitt skick bedömt och förberedas korrekt för fortsatt användning eller skyddsbehandling.
Kan jag kopiera inställningarna som syns i filmen?
Filmen visar processen på ett visst prov. Ditt underlag, din beläggning, optik och önskat resultat kan skilja sig. Inställningarna väljs enligt maskinens procedur och ett fungerande resultat bekräftas på det verkliga materialet.
Räcker ett foto av en ljus yta för att bedöma ett lyckat prov?
Kontrollera även struktur, färg, rester och påverkan på underlaget. På trä är fibrer och fortsatt ytbehandling viktiga, på sten även färg och glans och på metall det skick som nästa process kräver.
Kopplat till arbetena som beskrivs
Se lösningarna i guiden
Pulsad CL-200 — 200 W
Filmen med 200 W visar arbete på trä, tegel och metall; modellen är luftkyld.
Se produkten →Pulsad CL-300 — 300 W
MOPA-källa och luftkylning; jämför arbetsområde och parametrar för dina egna uppdrag.
Se produkten →Pulsad CL-500 — 500 W
Högre medeleffekt, arbetsområde 200 × 200 mm och vattenkylsystem i höljet.
Se produkten →Kontinuerlig FIBER 1500 W M2
Jämför för rengöring av metalldelar och konstruktioner.
Se produkten →Källor och dokumentation
- CNCworld CL-200: användningar, JPT-källa och utrustning
- CNCworld CL-300: användningar och originalexempel från galleriet
- CNCworld CL-500: pulsad laserkälla och vattenkylning
- CNCworld kontinuerlig FIBER-laserrengörare 1500 W M2
- CNCworld kontinuerlig FIBER-laserrengörare 1500 W: utrustning och film
- JPT: MOPA-arkitektur och oberoende pulsreglering
- IPG Photonics: skillnaden mellan CW-rengöring och pulsad rengöring
- cleanLASER: korta pulser vid restaurering av sten och trä
- Esbert med flera: stenrengöringens gränser och färgförändringar
- Ortiz med flera: rengöring av beläggningar och graffiti på marmor
Konserveringsstudierna i källorna omfattar olika laserkonfigurationer, bland annat Nd:YAG och UV. De förklarar underlagens beteende och mäter inte CL-rengörarnas driftparametrar. De sålda modellernas användningsområden anges enligt deras erbjudanden.
Gå till hemsidan Gå tillbacka till kategorier Artiklar om maskiner